Ошибка FANUC PS0224: возврат в нулевую точку не выполнен
Станок включили, выбрали программу, нажали «Пуск», а стойка FANUC выдаёт PS0224 и не двигает оси. Формально это не авария привода, а защита: система не уверена, где находятся оси, и не разрешает автоматическое движение. На практике за этим сообщением стоят разные причины: от забытого возврата в референтную точку после включения до севшей батареи абсолютных датчиков. Ниже собраны таблицы с родственными кодами, порядок диагностики и признаки, по которым понятно, нужно ли чинить железо. Все формулировки приведены в общем виде: точный смысл кода зависит от модели стойки и конфигурации станка, поэтому сверяйтесь с руководством по обслуживанию вашего станка.
- Что означает PS0224
- Когда ошибка возникает: сценарии и причины
- Родственные коды возврата в ноль
- Батарея и абсолютные датчики
- Параметр 1005 и «отключение» ошибки
- Порядок диагностики
- Профилактика
- Заключение
Что означает PS0224
Код относится к группе PS-сообщений — программных сигналов системы ЧПУ (общий разбор группы есть в статье «Ошибки PS на FANUC»). Типовая формулировка на экране — «ZERO RETURN NOT FINISHED». Смысл такой: перед запуском автоматического режима (память или MDI) возврат в референтную точку по оси не выполнялся, а программа содержит перемещение, отличное от G28. Система блокирует движение, потому что без референтной точки не определена система координат станка, а значит, не работают рабочие смещения, программные ограничения хода и подготовка траектории.
Опасность ошибки невелика: она срабатывает до начала движения и сама по себе не повреждает оборудование. Риск появляется позже, если её «обходят» параметром, не убедившись, что положение осей действительно известно. Об этом подробнее в разделе про параметр 1005.
| Параметр | Содержание |
|---|---|
| Код | PS0224 |
| Сообщение | ZERO RETURN NOT FINISHED (возврат в нулевую точку не выполнен) |
| Когда появляется | При запуске автоматического режима, если по оси не был выполнен возврат в референтную точку |
| Характер | Программный сигнал защиты, не отказ силовой части |
| Что делать в первую очередь | Выполнить возврат в референтную точку по всем осям, затем повторить запуск |
| Что проверить в руководстве | Бит ZRNx параметра 1005 и условия вашей серии стойки (0i, 30i и др.) |
Когда ошибка возникает: сценарии и причины
Прежде чем лезть в параметры, выясните, при каких обстоятельствах появился сигнал. Если ошибка возникает один раз после включения станка, это нормальная реакция системы. Если она появляется регулярно, например после каждой смены, причина обычно в потере референтной точки: питании датчиков, батарее или сбое связи.
| Ситуация | Вероятная причина | Что проверить в первую очередь |
|---|---|---|
| Первый запуск программы после включения станка | Оператор не выполнил возврат в референтную точку, оси с инкрементальными датчиками «не помнят» положение | Режим REF, индикаторы возврата по всем осям, порядок осей по инструкции станка |
| Ошибка появляется после каждого выключения, хотя оси с абсолютными датчиками | Референтная точка не зафиксирована или потеряна, разряжена батарея датчиков | Сообщения DS0306–DS0308 в истории, напряжение батареи, параметры абсолютного датчика |
| После замены двигателя, датчика, кабеля | Референтная точка для абсолютного датчика не установлена заново | Процедура установки референтной точки по руководству, параметры 1815 и сопутствующие биты |
| После восстановления параметров из резервной копии | Параметры не соответствуют текущей конфигурации осей и датчиков | Сравнить параметры с актуальной копией, особенно группы 1005, 1815, 1850 |
| Ошибка при вызове подпрограммы или макроса | В программе есть перемещение до G28, которое запускается без возврата в ноль | Начало программы, порядок блоков, логика станочного макроса смены инструмента |
| Сигнал возникает нестабильно, вместе с сообщениями о связи датчиков | Помехи, загрязнение, плохой контакт в цепи обратной связи | Разъёмы, экраны, кабель обратной связи, лог аварий DS и SV |
Если станок остаётся без референтной точки после каждого отключения, а оси имеют абсолютные датчики, речь идёт уже о потере данных, а не об ошибке оператора. Типовая картина описана в статье о потере абсолютной позиции из-за батареи энкодера.
Родственные коды возврата в ноль
PS0224 редко встречается в одиночку. Его часто путают с другими сообщениями, связанными с референтной точкой, хотя причины у них разные. Группа ниже поможет быстро определить, в какую сторону копать. Точные формулировки сообщений отличаются в зависимости от серии системы и версии ПО.
| Код | Что означает | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| PS0224 | Возврат в референтную точку не выполнен, а автоматический режим запущен | Отсутствует возврат после включения или потеряна референтная точка | Выполнить возврат по всем осям, затем параметр 1005 и батарею датчиков |
| PS0090 | Возврат в референтную точку начат, но не завершён корректно | Слишком короткий подход к референтной точке, низкая скорость, ошибка датчика или замедления | Начальная позиция перед возвратом, скорость, выключатель замедления |
| DS0300 | Требуется возврат в референтную точку для абсолютного датчика (NEED ZRN) | Потеряны данные абсолютного положения, замена батареи или датчика | Батарея, сообщения DS0306–DS0308, процедура установки референтной точки |
| DS0306, DS0307, DS0308 | Предупреждения о низком напряжении батареи и её полном разряде | Батарея на стойке или в блоке датчиков разряжена либо отключена | Напряжение батареи, разъём питания, порядок замены без выключения станка |
| SV0405 | Сбой возврата в нулевую точку по сервосистеме | Неисправность датчика, положение нуля, несоответствие параметров сервоканала | Контроль обратной связи, кабель, параметры сервоканала и датчика |
Различие принципиальное. PS0224 говорит, что система не получила разрешение на автоматическое движение. DS и SV сообщают о проблемах на уровне датчика и сервоканала. Если одновременно присутствуют PS0224 и DS0300, сначала устраняйте причину DS0300: пока датчик не восстановлен, PS0224 будет возвращаться.
Батарея и абсолютные датчики
Абсолютный датчик (энкодер) сохраняет многооборотную информацию о положении вала при выключенном станке только за счёт резервной батареи. Если батарея отсоединена, разряжена или была заменена при выключенном питании, данные пропадают, и система требует заново установить референтную точку. Внешне это выглядит как «станок после выключения забывает ноль». Подробнее о типах датчиков и интерфейсах — в материале об интерфейсах энкодеров, а каталог датчиков представлен в разделе энкодеров.
Типовая практика: заменять батарею раз в год при включённом станке, чтобы данные не терялись, и не дожидаться предупреждающего сообщения. Точный срок и допустимое напряжение берите из руководства к вашей модели. Батареи различаются типом, разъёмом и местом установки, подбирать их нужно по артикулу. Подходящие позиции есть в разделе «Разное».
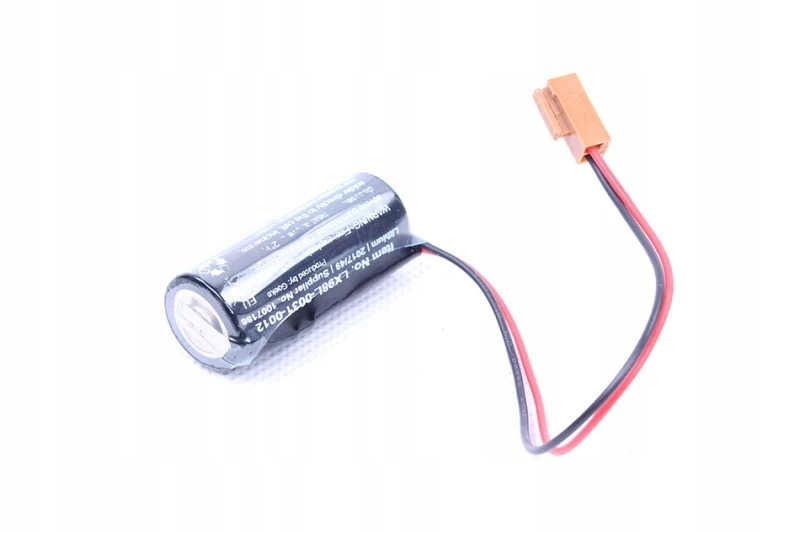
Литиевая батарея для резервного питания памяти и данных положения. Применяется при плановой замене и при сообщениях о низком заряде.
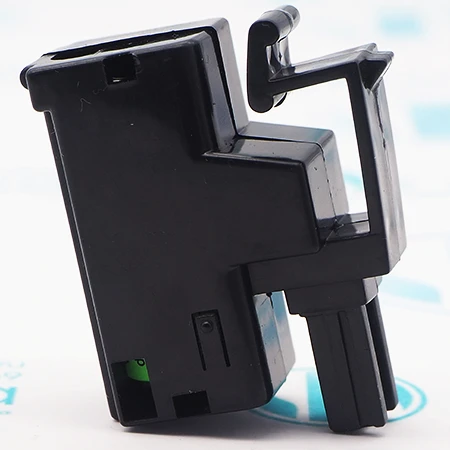
Литиевая батарея для станков и блоков, где резервное питание данных обеспечивается встроенным элементом. Перед заказом сверьте артикул с документацией станка.
Параметр 1005 и «отключение» ошибки
На многих системах FANUC за появление PS0224 отвечает бит ZRNx параметра 1005 (бит 0, отдельно по каждой оси). Типовая логика: при значении 0 система выдаёт сигнал, если до начала автоматического режима возврат в референтную точку не выполнялся; при значении 1 сигнал подавляется. Это общеинженерное описание, а расположение и значение битов зависят от серии и версии ПО, поэтому перед правкой сверяйтесь с руководством по параметрам вашей стойки.
Почему не стоит просто «выключить» ошибку параметром:
- без референтной точки не определена система координат станка, и рабочие смещения применяются от случайного положения;
- теряют смысл программные ограничения хода, поэтому ось может уйти за допустимый предел;
- причина остаётся в системе: потерянная батарея, плохой разъём, неверная конфигурация датчика;
- при ближайшем столкновении или смещении точности вы не будете знать, был ли ноль установлен корректно.
Изменение параметра допустимо только если вы точно понимаете, что оси находятся в известном положении, например при пусконаладке по инструкции производителя станка. Перед любым вмешательством сделайте резервную копию параметров; порядок описан в статье о резервном копировании параметров ЧПУ.
Порядок диагностики
PS0224 по природе логический сигнал, поэтому отказ платы управления или силовой части здесь маловероятен: плата и привод при этой ошибке обычно исправны. Различить причины можно по сопутствующим сообщениям. Если в истории аварий есть только PS0224, ищите проблему в процедуре возврата, параметрах или программе. Если рядом DS, SV или сообщения о связи с датчиком, причина в обратной связи, а не в стойке. Если же присутствуют аварии силового модуля или привода (перегрев, перенапряжение звена DC), сначала разберитесь с ними, а возврат в ноль выполняйте после.
- Зафиксируйте обстоятельства. Запишите, когда появился сигнал (после включения, смены режима, замены узла) и какие сообщения были перед ним.
- Выполните возврат в референтную точку. Выберите режим REF, выведите по очереди все оси, соблюдая последовательность из инструкции станка. Если ошибка ушла, проблема была процедурной.
- Проверьте историю аварий. Сообщения DS0300, DS0306–DS0308, SV0405 показывают, что потеряна информация датчика. Тогда занимайтесь батареей и датчиком, а не параметром 1005.
- Оцените батарею. Измерьте напряжение под нагрузкой по методике из руководства, осмотрите разъём и крепление. При необходимости замените батарею при включённом станке.
- Сверьте параметры. Группы 1005, 1815, 1850 сравните с резервной копией или данными производителя станка. Особенно после ремонта и восстановления.
- Проверьте программу. Убедитесь, что до первого перемещения в начале управляющей программы (и в макросе смены инструмента) выполняется возврат или есть условие, гарантирующее известное положение.
- Осмотрите цепь обратной связи. Разъёмы, экраны кабеля, следы масла и СОЖ, повреждения оболочки. Помехи и плохой контакт дают нестабильную потерю референтной точки.
- Если не помогло, проверьте датчик и сервоусилитель: перед заменой узла убедитесь, что причина именно в нём, а не в настройке. Общая логика диагностики описана в материалах «Станок не находит ноль» и «Диагностика ЧПУ по коду».
Профилактика
Большинство повторных обращений по PS0224 связано с батареей и порядком обслуживания, а не с отказом электроники. Несколько практических мер:
- включите замену батареи датчиков и памяти в график ТО (обычно раз в год, уточняйте интервал по руководству станка) и выполняйте её при включённом питании;
- после любых работ с двигателем, датчиком или кабелем фиксируйте процедуру установки референтной точки в журнале станка;
- храните актуальную копию параметров и сравнивайте её после ремонтов;
- обучите операторов порядку возврата в ноль и покажите, как отличить PS0224 от аварии датчика;
- при повторяющихся DS и SV сообщениях не откладывайте проверку цепи обратной связи: нестабильные разъёмы дают самые «плавающие» сбои.
FAQ: частые вопросы
Что означает ошибка FANUC PS0224?
Это сообщение ZERO RETURN NOT FINISHED: возврат в референтную точку не выполнен, а запущен автоматический режим с перемещением, отличным от G28. Система блокирует движение, пока положение осей не определено.
Достаточно ли просто выполнить возврат в ноль, чтобы убрать PS0224?
Если ошибка появилась после включения станка, обычно да. Если она возвращается снова и снова, проверяйте батарею датчиков, сообщения DS0300 и DS0306–DS0308, параметры и цепь обратной связи.
Можно ли отключить PS0224 через параметр 1005?
На многих системах за это отвечает бит ZRNx, но делать это без понимания причины не стоит: пропадает защита от движения при неизвестном положении осей. Уточняйте бит и условия в руководстве вашей стойки и сначала сделайте резервную копию параметров.
Чем PS0224 отличается от PS0090 и DS0300?
PS0224 сообщает об отсутствии возврата в ноль перед автоматическим режимом. PS0090 связан с некорректным завершением самого возврата, DS0300 говорит о потере данных абсолютного датчика и требует установки референтной точки.
Это поломка платы или привода?
Обычно нет: PS0224 — программный сигнал защиты. Аппаратную проблему стоит искать, если рядом присутствуют DS, SV или аварии силового модуля.
Заключение
PS0224 — сигнал защиты: станок не знает, где находятся оси, и просит это подтвердить возвратом в референтную точку. Если ошибка появляется один раз после включения, достаточно выполнить возврат. Если она возвращается снова и снова, ищите потерю данных датчика, батарею, неверные параметры или повреждённую обратную связь, а не «отключайте» сигнал параметром. Помните, что точный смысл кода зависит от модели стойки и конфигурации станка, а решающее слово остаётся за руководством по обслуживанию.
Если вам нужна помощь с подбором батареи, датчика, сервоусилителя или диагностикой повторяющихся сбоев, обратитесь к специалистам ООО «Эффективное производство»: подскажем артикул и поставим комплектующие.
Связанные материалы
Читайте также